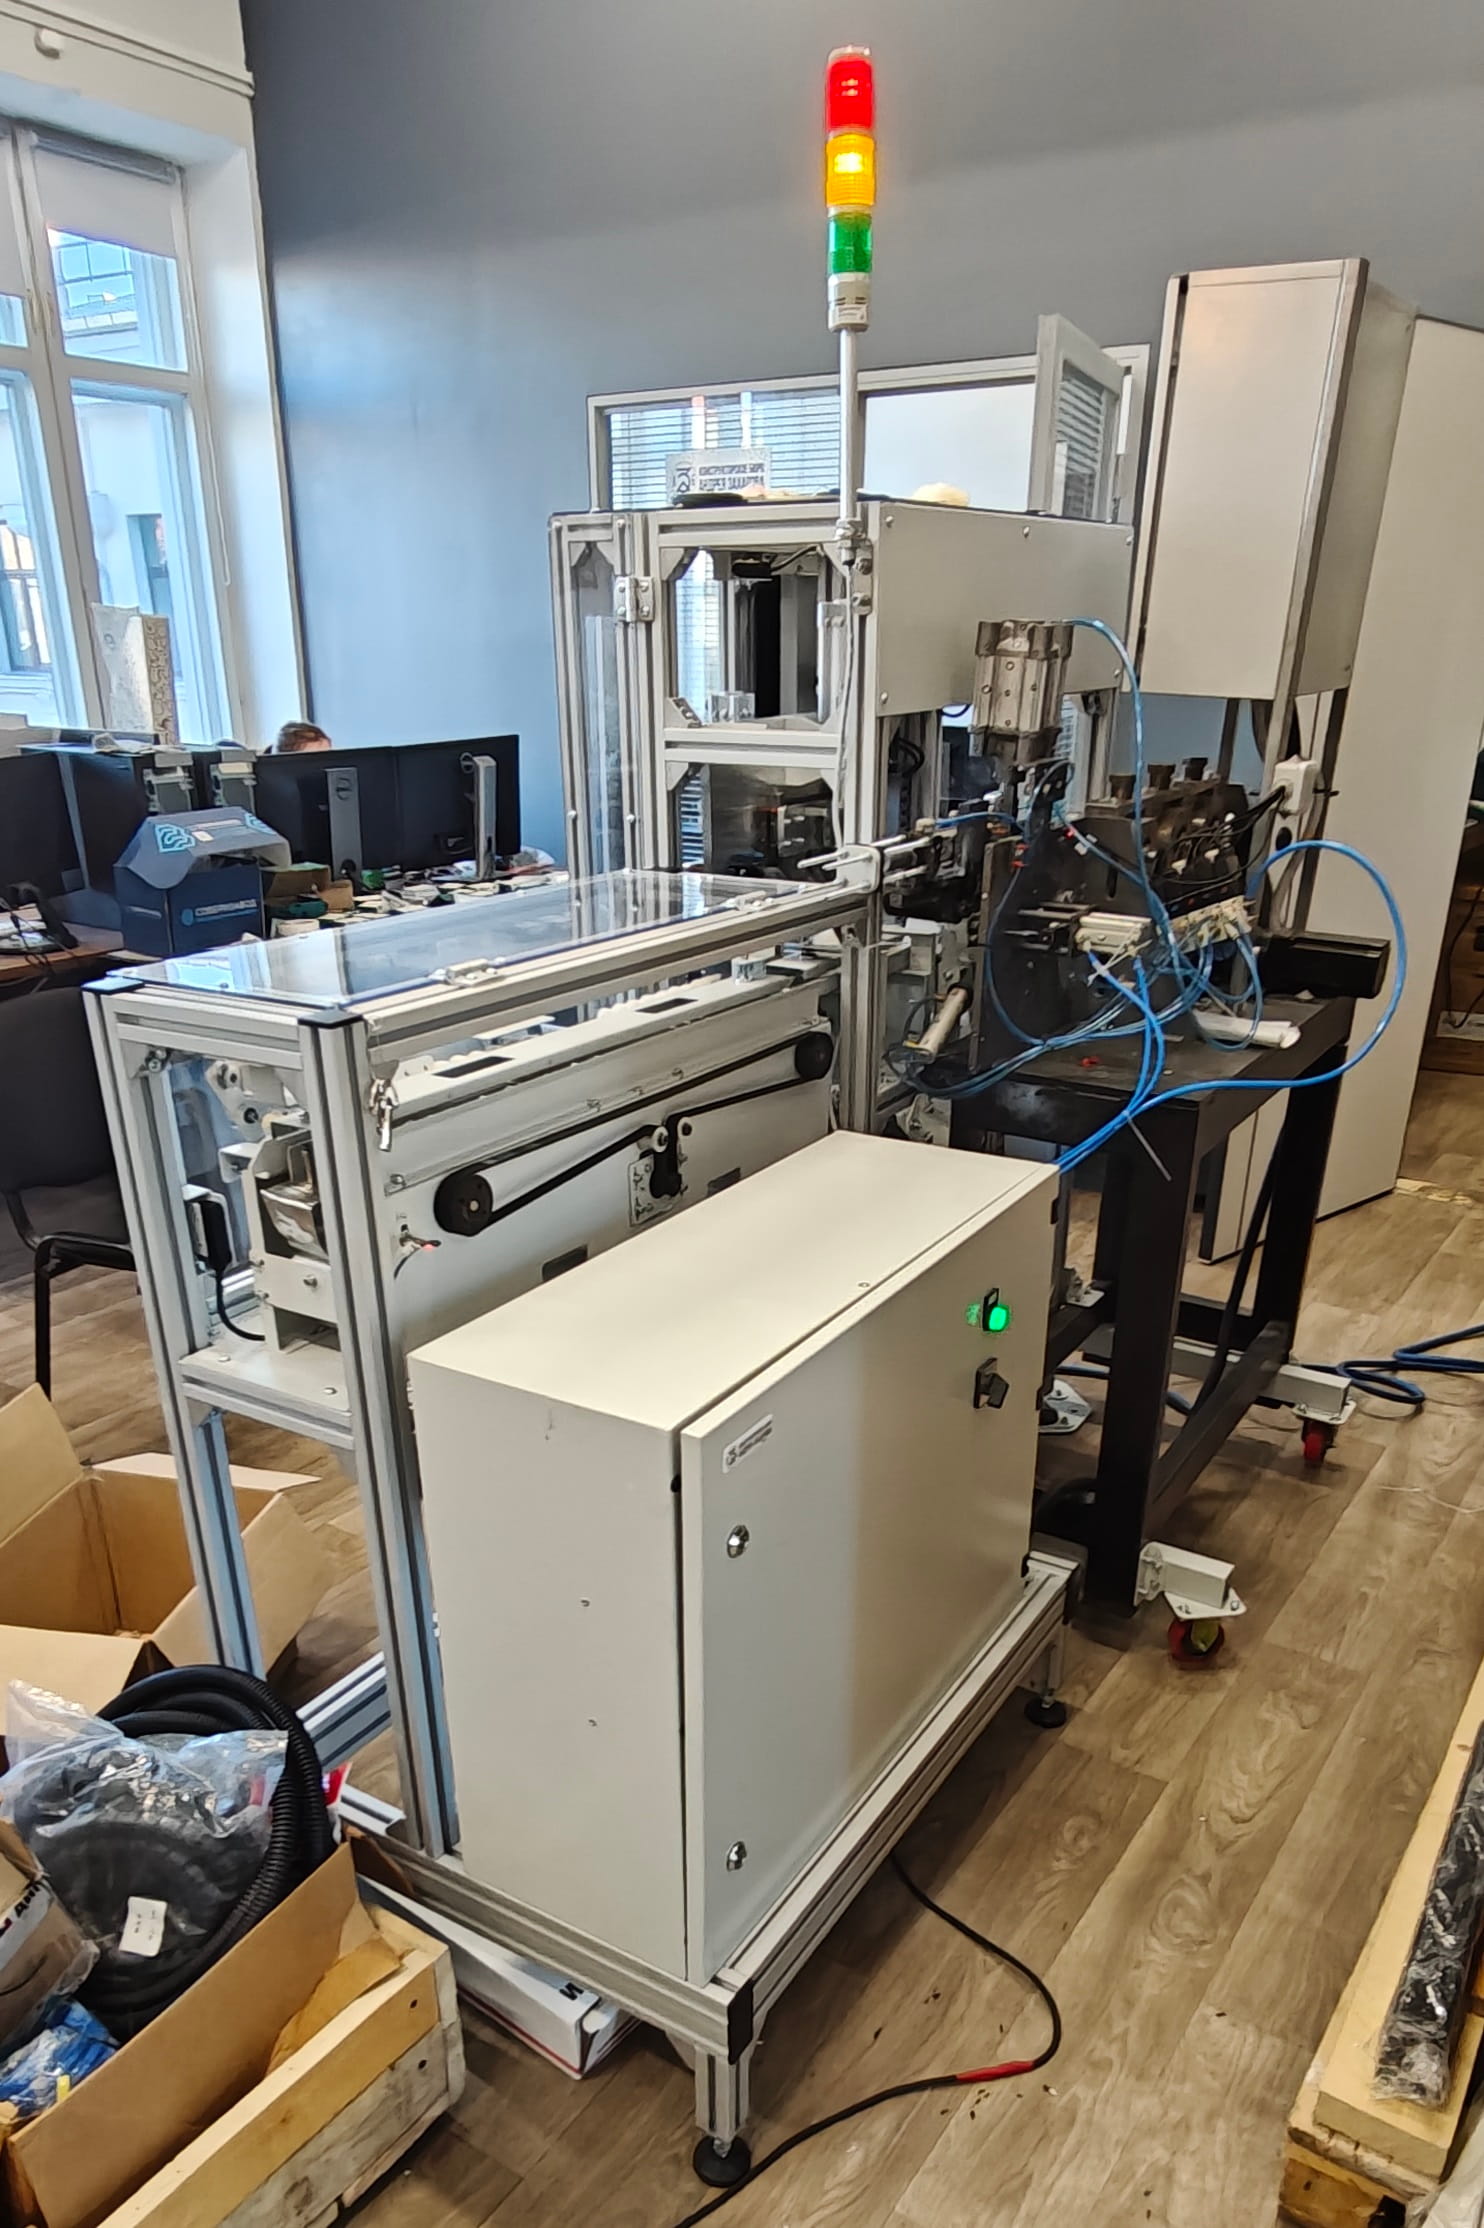
Станок по производству тампонов/проволочных аппликаторов
Организация: ООО "Быстрые Проекты"


Видео проекта
Использованное оборудование
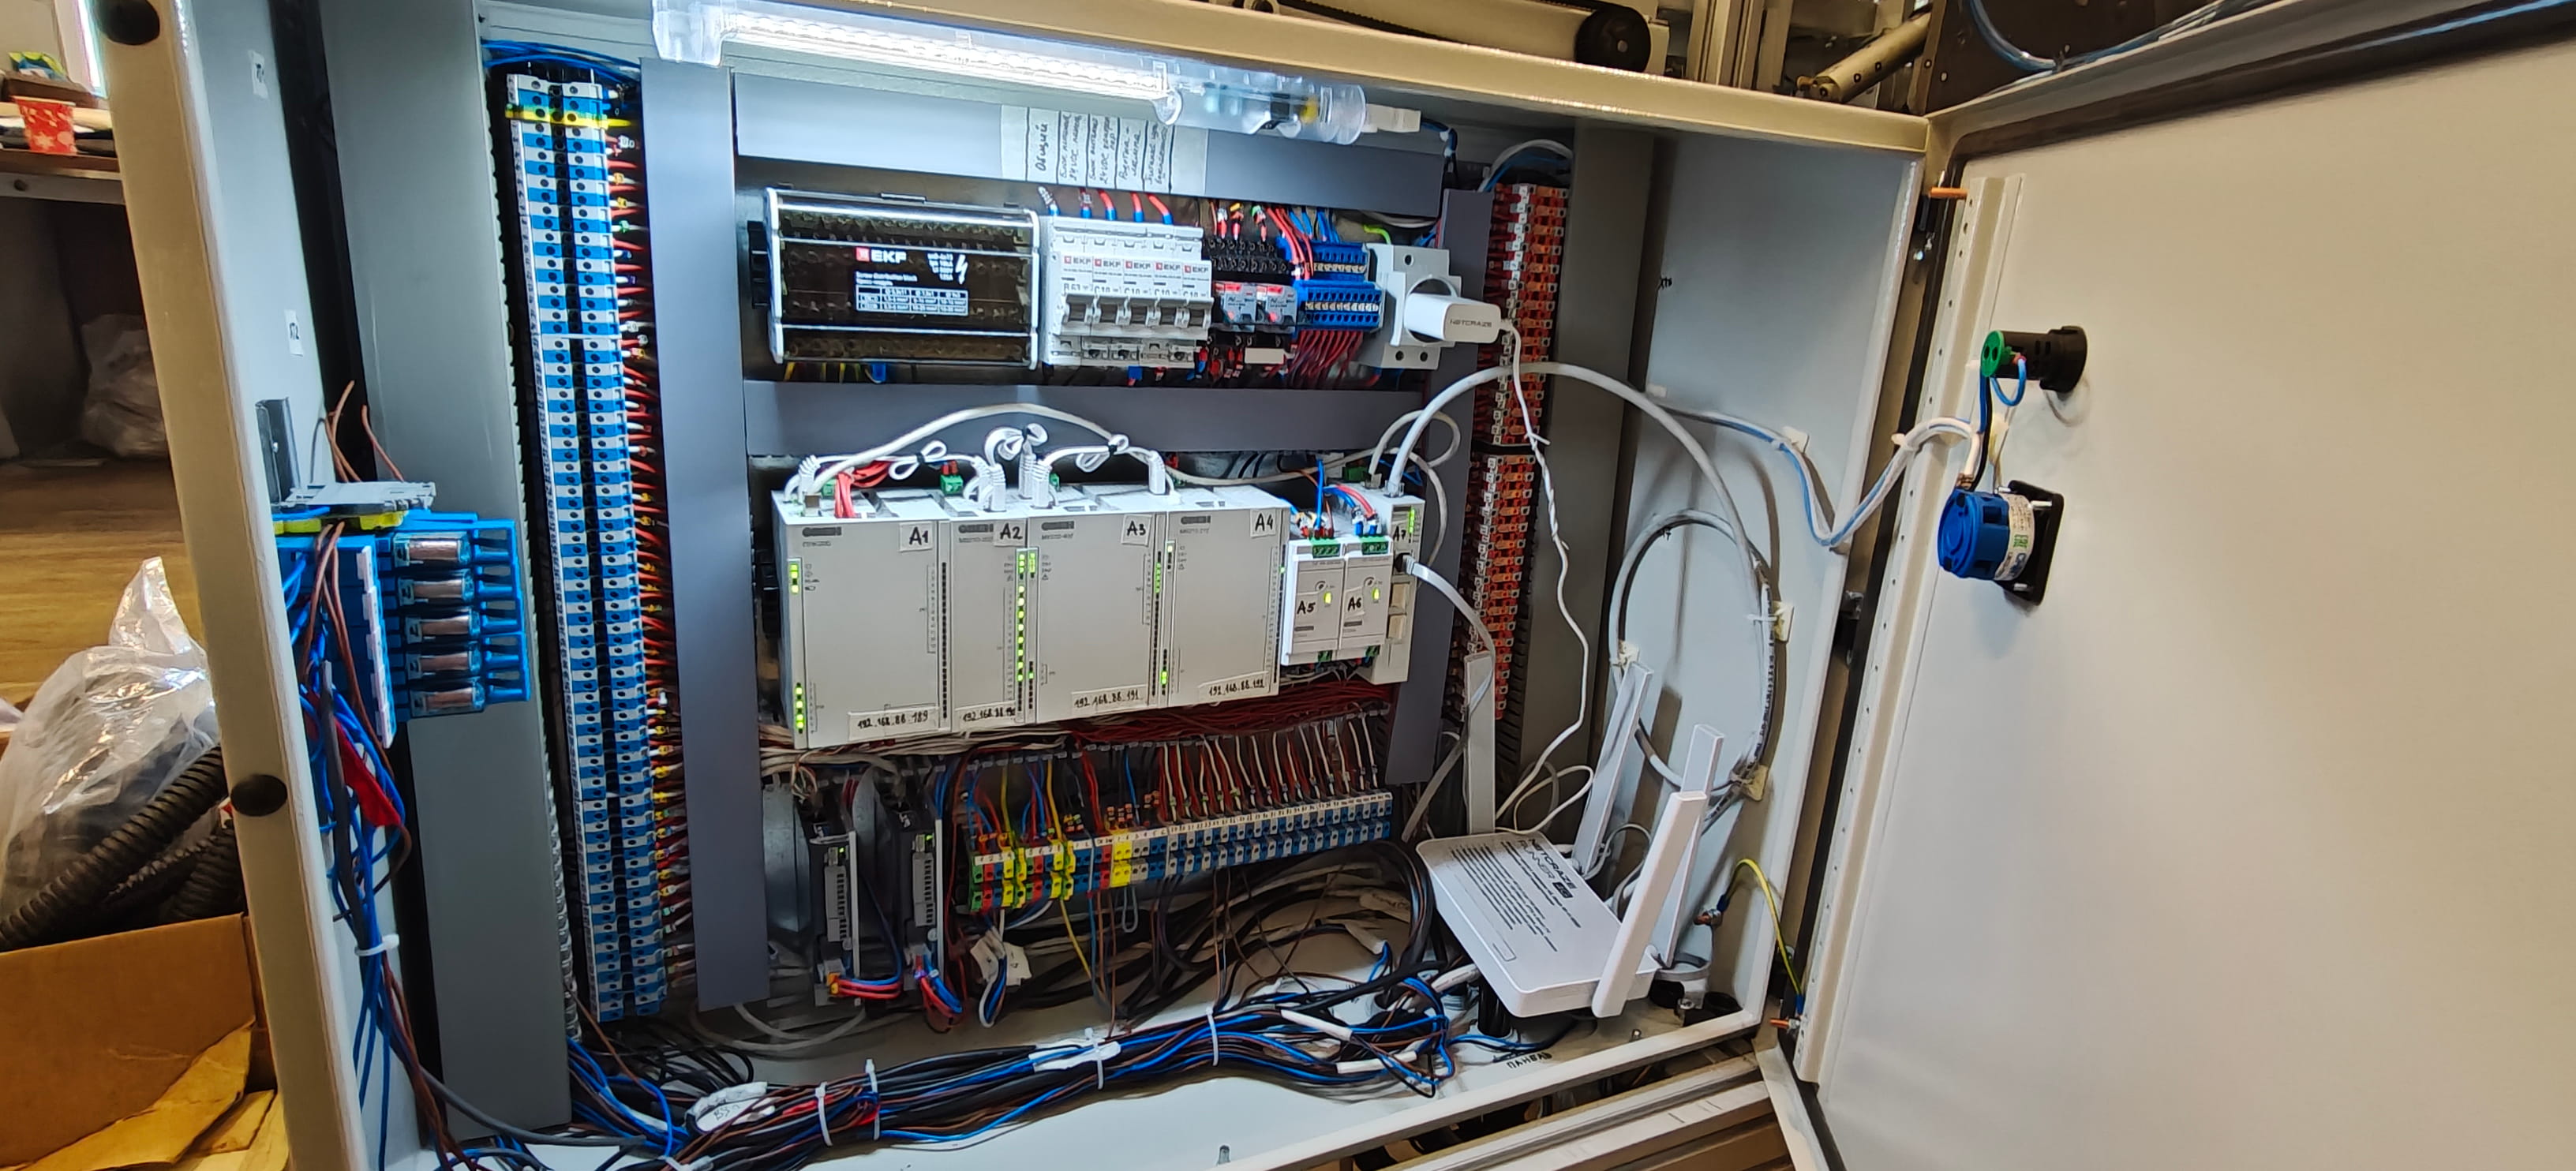
ПЛК200-01-CS Промышленный логический контроллер ПЛК200
МВ210-202 Модуль ввода дискретных сигналов
МВ210-212 Модуль ввода дискретных сигналов
МУ210-402 Модуль вывода дискретных сигналов
БП60А Блок питания 2,5А 24В
БП60А Блок питания 2,5А 24В
КСН210-5 Промышленный неуправляемый L2 коммутатор с 5 портами
FL57STH56-2804A-IP65 Драйвер для шагового двигателя
FL57STH56-2804A-IP65 Драйвер для шагового двигателя
Описание
Необходимо было автоматизировать станок для производства проволочных аппликаторов - изделий, представляющих собой металлическую державку с волокнистым (шерстяным) рабочим наконечником. Такой станок используется на производстве проволочных аппликаторов — небольших инструментов для точечного нанесения жидкостей и составов. Подобные аппликаторы применяют:
1. в радиоэлектронике — для нанесения флюсов, паст и защитных составов;
2. в машиностроении и автосервисе — для смазок, клеев и герметиков;
3. в медицинской и лабораторной сфере — для нанесения растворов и реагентов;
4. в косметике и бытовой химии — для точечного нанесения составов.
Инженерные решения: механика, пневматика и кинематика
Выбор исполнительных механизмов. В основе станка лежат три ключевых типа приводов, выбор которых продиктован физическими процессами:
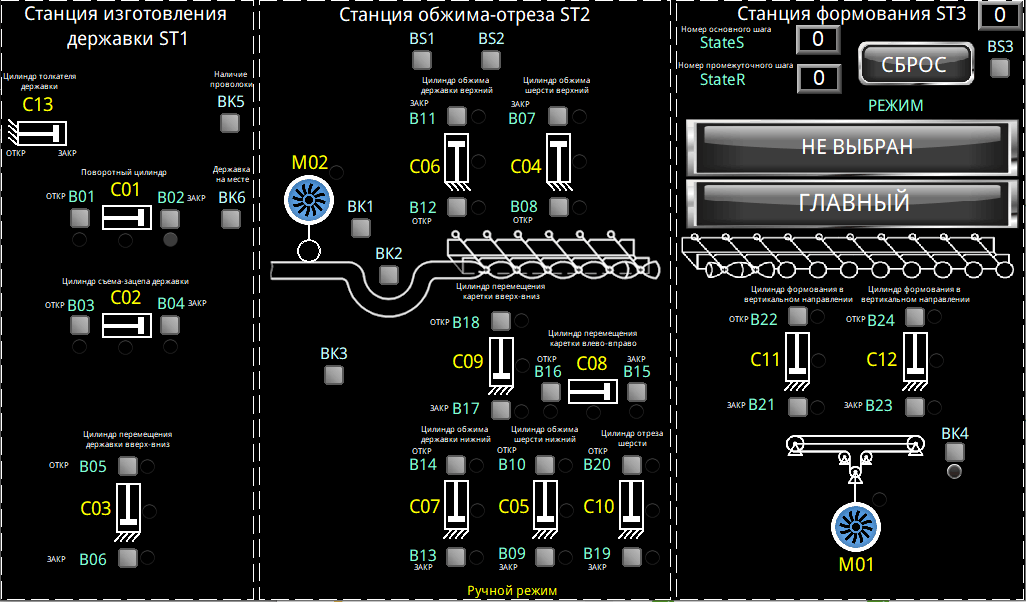
1. Пневмоцилиндры (12 шт.): применялись там, где необходимы скоростные перемещения и физические усилия для захвата, удержания и опрессовки металлической державки при фиксации волокнистого материала.
2. Шаговые двигатели PureLogic (2 шт.): обеспечивали критически важное натяжение материала и дозированную подачу волокнистой ленты в соответствии с технологическим режимом.
3. Датчики положения: на каждом пневматическом приводе установлены индуктивные датчики, фиксирующие конечные положения цилиндра. Это обеспечивает точную обратную связь и корректное управление в динамике.
Стыковка станций. Три станции (изготовление державки, обжим-отрез, формование) – это сложная задача синхронизации. Проектирование механической части включало расчет валов, передач и конструктивных элементов, что позволило интегрировать автоматический конвейер в единую жесткую механическую систему.
Результаты
Станок исправно работает на объекте Заказчика